农机配件加工全解析:从选材到交付,临颍双龙机械厂带你了解定制加工那些事
农机设备在田间地头高强度运转,磨损、断裂、变形几乎是绕不开的问题。每到农忙季节,不少农户和合作社最头疼的就是某个关键配件突然失效,原厂件买不到、通用件装不上、临时焊接又不耐用。这时候,农机配件加工的定制能力就显得尤为关键。临颍双龙机械厂长期扎根机械零部件加工领域,围绕农机具配件、非标零件定制、维修替换件加工等需求,积累了一套务实的加工经验。本文从材料、工艺、检测到交付,把农机配件加工这件事讲清楚,方便有需求的客户少走弯路。
一、农机配件加工到底加工什么?
很多人对“农机配件”的理解还停留在犁铧、旋耕刀、链条这些易损件上,实际上农机配件加工覆盖的范围要宽得多。按功能划分,常见的有以下几类:
- 传动类零件:齿轮、链轮、皮带轮、传动轴、花键轴、联轴器等,对尺寸精度和热处理要求较高。
- 耕作类配件:旋耕刀片、犁尖、开沟器、圆盘耙片,强调耐磨性和抗冲击性。
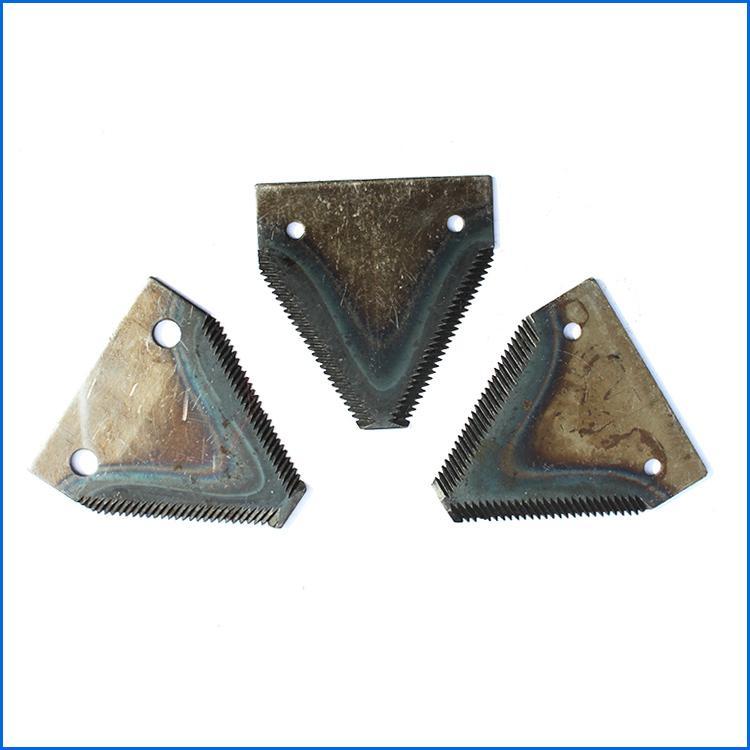
- 收获类配件:收割机护刃器、动定刀片、搅龙叶片、输送链条,属于高频更换件。
- 结构连接件:支架、法兰、销轴、螺栓套、焊接件,多为非标定制。
- 壳体与箱体类:变速箱壳体、轴承座、端盖,涉及铸件或焊接件的二次精加工。
这些零件的共同特点是:单件批量不一定大,但品种多、换型频繁、对适配性要求高。通用标准件往往无法直接替代,必须依靠机械零部件定制能力来解决。这也是为什么很多农机维修点和整机配套厂更愿意找有加工经验的机械加工厂长期合作,而不是每次临时采购。
二、材料选不对,加工再好也白搭
农机配件的工作环境普遍恶劣——尘土、泥水、振动、冲击、昼夜温差,材料选择直接决定配件寿命。常见的选材思路如下:
- 45号钢、40Cr:用于轴类、齿轮类零件,调质处理后综合力学性能好,是传动件的常用选择。
- 65Mn弹簧钢:旋耕刀、收割机刀片等耐磨刃口件的常见材料,淬火回火后硬度与韧性兼顾。
- Q235、Q345:用于支架、机架、焊接结构件,加工性好、成本可控。
- 球墨铸铁、灰铸铁:用于壳体、轴承座等复杂形状零件,铸造后精加工成型。
- 耐磨合金与表面强化:对磨损特别严重的部位,可采用堆焊、表面淬火、渗碳等工艺提升表层硬度。
在实际加工中,材料并不是越硬越好。刃口件一味追求高硬度,容易在遇到石块时崩裂;传动件忽略热处理,则可能出现早期磨损或断轴。合理的做法是根据配件的受力形式和使用工况匹配材料与热处理工艺,这一点在有经验的加工厂里通常会给出建议,而不是简单按图纸照做。
三、加工工艺链条:从图纸到成品的几个关键环节
农机配件加工看似简单,实际涉及的工序并不少。一个完整的定制流程通常包括:
1. 图纸确认与工艺评审
客户提供图纸或实物样件后,先确认尺寸公差、形位公差、材料牌号、表面处理要求。对于只有实物没有图纸的情况,可通过测绘还原关键尺寸。工艺评审阶段要判断哪些特征需要车、铣、钻、磨,是否需要开模或工装夹具,避免加工到一半才发现装夹困难。
2. 下料与毛坯成型
根据零件形状选择锯切、气割、锻造或铸造毛坯。批量较大的零件用锻造或铸造更经济,单件小批则多用板材切割加机加工的方式,减少模具投入。
3. 机械加工
车削、铣削、钻孔、镗孔、磨削是主力工序。轴类零件以车削为主,箱体类以铣镗为主,刃口件则常涉及冲压或激光切割后磨刃。数控设备在批量一致性上优势明显,而复杂非标件仍需依赖工艺人员的经验安排工序顺序。
4. 热处理与表面处理
淬火、回火、调质、渗碳、发黑、镀锌、喷塑等工序,根据使用环境选配。户外作业的农机配件,防锈处理不能省,否则库存期就可能出现锈蚀。
5. 质量检测
尺寸检测、硬度检测、装配试配是基本环节。对于批量件,首件检验和抽检结合;对于关键受力件,必要时做探伤或载荷试验。检测记录留档,方便后续追溯。
四、定制农机配件时,客户最容易忽略的几件事
在临颍双龙机械厂接触的众多加工需求中,以下几类问题出现频率较高,提前注意能省下不少返工成本:
- 只给外形尺寸,不给配合公差:轴与孔的配合、键槽宽度、螺纹规格如果没有明确,装配时容易出现装不进或晃动。
- 忽略农机型号差异:同一类农机不同品牌、不同年份的配件尺寸可能有细微差别,最好提供实物或明确机型信息。
- 低估批量与交期的关系:小批量定制需要换型、调机,交期通常比标准件长,农忙前应提前备货。
- 未说明使用工况:是否接触泥水、是否承受冲击、是否长期户外存放,这些信息直接影响材料和表面处理方案。
把这些信息沟通清楚,加工方才能给出合理的工艺方案和报价,双方都省事。
五、农机维修配件加工:小批量也能做
农机维修市场的特点是“急、杂、少”。一台收割机停摆,可能就差一个护刃器或一根传动轴,等原厂件周期太长,地里的活等不起。这类需求对加工厂的柔性生产能力要求较高:能不能快速测绘、能不能单件起做、能不能在短时间内交付。
针对维修类配件,比较务实的做法是建立常用件图库和毛坯库存,把高频更换件的加工参数固化下来,接到需求后直接安排生产。对于完全非标的结构件,则通过焊接加机加工的组合方式快速成型。农机具配件加工不一定要追求大批量,响应速度和适配准确度往往更被客户看重。
六、选择农机配件加工厂,看这几点就够了
市场上的机械加工厂不少,但真正熟悉农机工况的不多。筛选合作方时,可以从以下几个维度判断:
- 是否有农机行业加工经验:了解农机配件受力特点的工厂,能在工艺上主动给出优化建议。
- 设备与工序是否齐全:车、铣、钻、磨、热处理、表面处理能否协同,减少外协环节意味着交期更可控。
- 是否支持小批量与非标定制:维修类需求单件多、品种杂,柔性接单能力很重要。
- 检测手段是否规范:有基本检测设备和记录习惯的工厂,批量一致性更有保障。
- 沟通是否顺畅:图纸确认、工艺反馈、交期跟进是否及时,直接影响合作体验。
临颍双龙机械厂位于河南临颍,长期从事农机配件加工、机械零部件定制和农机具配件生产,服务对象包括农机维修点、整机配套商和个体农户。工厂以产品制造和加工定制为主,兼顾质量检测环节,能够承接从单件测绘到批量供货的各类需求。对于有定制机械零件或农机维修配件需求的客户,建议提前沟通使用工况和交期要求,以便安排合理的加工方案。
七、结语
农机配件加工不是简单的“照图加工”,而是材料、工艺、检测和交付经验的综合体现。一个耐磨的刀片、一根不断裂的传动轴、一个装得上用得住的非标支架,背后都是对工况的理解和工艺细节的把控。农忙不等人,配件供应更不能掉链子。选对加工伙伴,把需求说清楚,很多问题在图纸阶段就能解决,这比事后返工划算得多。